تولیدکننده ابزار برشی کاربید: درجات، فرآیند تولید و ارزیابی تأمین کننده
News Details
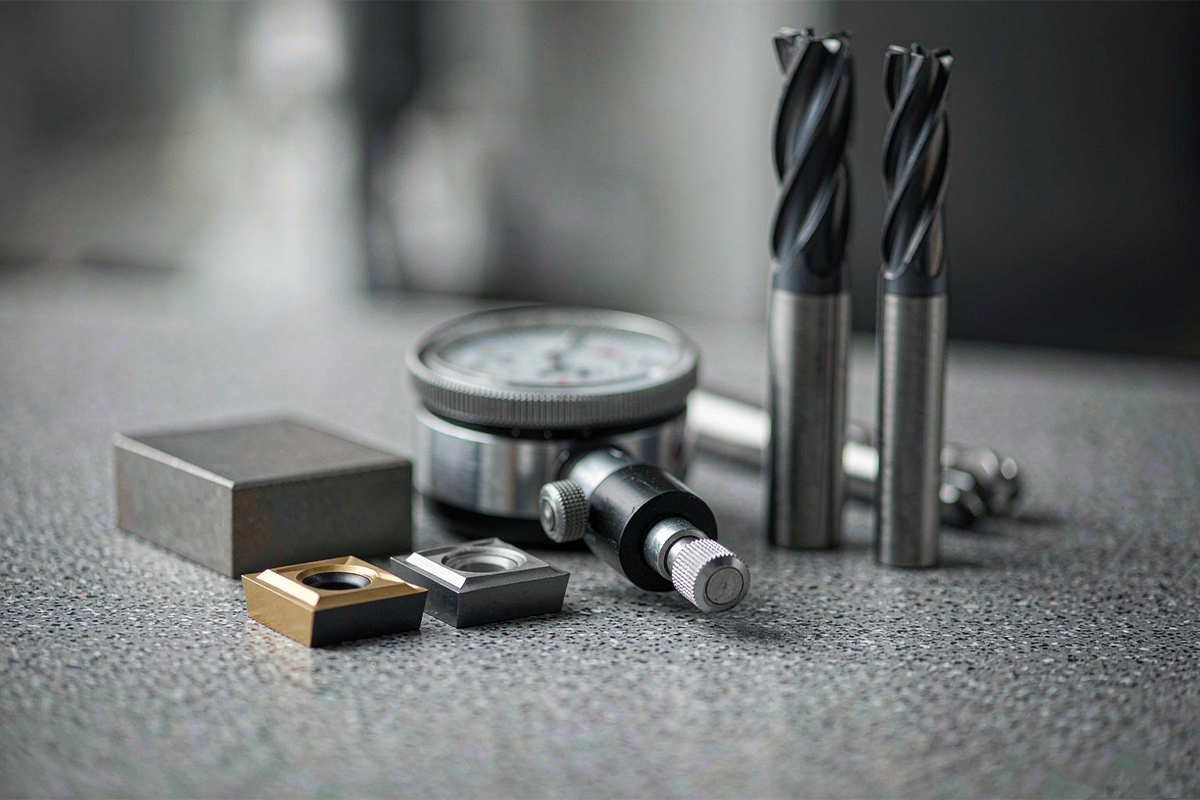
یک تولید کننده ابزارهای برش کاربیدی در واقع چه کاری انجام میدهد؟
یک تولید کننده ابزارهای برش کاربیدی، پودر کاربید تنگستن را به ابزارهای برش آماده تبدیل میکند: فرزهای انگشتی، متهها، برقوها، اینسرتها و ابزارهای خاص که در صنایع فلزکاری، قالبسازی، خودروسازی و ماشینکاری هوافضا استفاده میشوند. پشت این توصیف ساده، دو قابلیت کاملاً متفاوت نهفته است. اولین مورد، متالورژی پودر است — فرموله کردن، پرس و زینتر کردن زیرلایه کاربید سیمانی. دومین مورد، ابزارسازی دقیق است — سنگزنی شیارها و لبهها، اعمال پوشش و بررسی هندسه با تلرانسهای میکرونی.
درک این قابلیتها برای خریداران مهم است، زیرا همه تامینکنندگان تمام مراحل را در داخل کارخانه خود انجام نمیدهند. برخی تولیدکنندگان شمشهای میلههای زینتر شده را خریداری میکنند و بر سنگزنی و پوشش تمرکز دارند؛ برخی دیگر مسیر کامل را از پودر تا لبه برش نهایی کنترل میکنند. هیچ کدام از این دو مدل به طور خودکار بهتر نیستند، اما تقسیم مسئولیت تعیین میکند که چه کسی در صورت خرابی یک بچ پاسخگو خواهد بود و این دقیقاً همان چیزی است که این مقاله به خریداران کمک میکند تا آن را ارزیابی کنند.
ابزارهای برش کاربیدی چگونه تولید میشوند؟
مسیر تولید یک فرآیند کاملاً جاافتاده متالورژی پودر با پنج مرحله است.
- آمادهسازی پودر. پودر کاربید تنگستن (WC) با پودر باند کبالت (Co) و برای برخی گریدها، مقادیر کمی کاربیدهای دیگر مخلوط میشود. این مخلوط در آسیابهای گلولهای به روش تر آسیاب میشود تا پراکندگی یکنواختی داشته باشد و سپس به روش اسپری درای به دانههای روان تبدیل میشود.
- پرس. پودر دانهبندی شده با پرس قالب یا پرس ایزواستاتیک به شکل مورد نظر پرس میشود. در این مرحله، قطعه فشرده شده شکننده است — اغلب به گچ تشبیه میشود — و به آن فشرده سبز گفته میشود.
- زینتر کردن. قطعه فشرده شده در کورههای خلأ یا کورههای پرس گرمای ایزواستاتیک (HIP)، معمولاً در دمای حدود ۱۳۵۰ تا ۱۵۰۰ درجه سانتیگراد، زینتر میشود. کبالت ذوب شده و دانههای WC را به هم متصل میکند و قطعه از نظر ابعاد خطی حدود ۱۸ تا ۲۰٪ کوچک میشود، بنابراین کنترل انقباض برای دقت ابعادی بسیار حیاتی است.
- سنگزنی. شمشهای زینتر شده که اکنون تقریباً به سختی الماس رسیدهاند، روی دستگاههای سنگزنی ابزار CNC چند محوره با چرخهای الماسی سنگزنی میشوند. هندسه شیار، زاویه تیغه، زاویه آزاد و لنگی در اینجا تعیین میشوند؛ قطر ساقه ابزارها معمولاً با تلرانس h5 یا h6 سنگزنی میشوند.
- پوشش و آمادهسازی لبه. پوششهای نازک PVD که معمولاً چند میکرون ضخامت دارند، پس از لپینگ لبه یا سایر مراحل آمادهسازی لبه اعمال میشوند تا سختی، مقاومت در برابر حرارت و عملکرد ضد چسبندگی افزایش یابد.
هر مرحله ارزش افزوده ایجاد میکند و هر کدام میتوانند باعث ایجاد تغییرات در محصول شوند. بنابراین خریدارانی که یک تولیدکننده را ارزیابی میکنند، نه تنها به ابزار نهایی، بلکه به نحوه کنترل هر مرحله نیز توجه میکنند.
گریدهای کاربید تنگستن: اندازه دانه و میزان کبالت
شخصیت عملکردی یک گرید کاربیدی عمدتاً توسط دو متغیر تعیین میشود: میزان کبالت و اندازه دانه WC. کبالت باعث ایجاد چقرمگی میشود؛ WC سختی و مقاومت در برابر سایش را فراهم میکند. میزان کبالت کمتر و دانههای ریزتر، سختی و مقاومت در برابر سایش را افزایش میدهند؛ میزان کبالت بالاتر و دانههای درشتتر، مقاومت در برابر پوستهپوسته شدن و ضربه را بهبود میبخشند.
| دستهبندی گرید | اندازه معمول دانه WC | میزان معمول کبالت | جهت کاربرد معمول |
|---|---|---|---|
| ریز / زیرمیکرون | ۰.۴ تا ۰.۸ میکرون | ۸ تا ۱۲ درصد | فولادهای عمومی و چدن؛ لبههای ریز برای پرداخت |
| فوقریز | ۰.۲ تا ۰.۴ میکرون | ۸ تا ۱۰ درصد | فولادهای سخت شده، تیتانیوم، ابزارهای میکرودiameter |
| چقرمهای غنی از کبالت | ۰.۸ تا ۱.۰ میکرون | ۱۲ تا ۱۵ درصد | برشهای سنگین قطع، خشنکاری، تنظیمات ناپایدار |
نمونهگیری سختی روی ابزارهای نهایی معمولاً در محدوده HRA 88 تا 93 قرار میگیرد و بررسیهای متالوگرافی تخلخل و توزیع دانهها را تأیید میکنند. خریداران لازم نیستند که متالورژیست شوند، اما درخواست از یک تامینکننده برای اعلام اندازه دانه، میزان کبالت و کاربرد مورد نظر برای هر گرید، یک درخواست منطقی و راهگشا است.
بازرسی کیفیت ابزار کاربیدی و ردیابی بچ
کیفیت در ابزار کاربیدی با اندازهگیری اثبات میشود، نه با ظاهر. سیستم بازرسی یک تولیدکننده توانمند معمولاً موارد زیر را پوشش میدهد:
- کنترلهای ورودی و حین فرآیند — گزارشهای آزمایش بچ برای پودر کاربید یا شمش میلههای، و نظارت بر فرآیند شرایط پرس و زینتر.
- بازرسی هندسی — میکرومترهای لیزری و بازرسی نوری خودکار، قطر برش، زاویه تیغه، زاویه آزاد و زاویه مارپیچ را با مشخصات تأیید شده مقایسه میکنند؛ میکرومترهای دستی به تنهایی نمیتوانند هندسه مارپیچ متغیر را تأیید کنند.
- کنترل لنگی — لنگی نشانگر کل، نحوه تقسیم بار برش بین شیارها را تحت تأثیر قرار میدهد؛ لنگی بیش از حد بار را روی یک لبه متمرکز کرده و عمر ابزار را به شدت کاهش میدهد.
- بررسی پوشش — بررسی ضخامت پوشش و چسبندگی، زیرا پارامترهای پوشش بر تیزی لبه و همچنین عمر سایشی تأثیر میگذارند.
- مستندات — گزارشهای بازرسی اولیه برای ابزارهای جدید یا سفارشی، گواهیهای کیفیت در سطح بچ برای تولیدات تکراری، و سوابقی که امکان ردیابی یک بچ در طول فرآیند تولید را فراهم میکند.
یک نکته در مورد گواهینامهها: گواهی ISO 9001 یک سیستم مدیریت کیفیت ساختاریافته را تأیید میکند. این گواهی به تنهایی نمیتواند وجود هیچ نقصی در یک بچ خاص را تضمین کند، به همین دلیل است که سوابق بازرسی در سطح محصول به همان اندازه گواهینامه در سطح سیستم اهمیت دارند.
ابزارهای کاربیدی سفارشی برای کاربردهای OEM
کاتالوگهای استاندارد نمیتوانند تمام ویژگیهای قطعات را پوشش دهند. حفرههای عمیق، پروفیلهای پلهدار، عملیات ترکیبی و شعاعهای غیر استاندارد اغلب استفاده از ابزار سفارشی یا اصلاح شده را توجیه میکنند و اینجاست که قابلیت مهندسی یک تولیدکننده نمود پیدا میکند.
یک فرآیند سفارشی منظم در مراحل مشخصی انجام میشود: بررسی نقشه، که در آن ماده، هندسه، مبناها، تلرانسها و نقاط بازرسی کلیدی تعیین میشوند؛ تأیید نمونه، با سوابق اندازهگیری و یک آزمایش ماشینکاری نماینده؛ سفارش آزمایشی، که تکرارپذیری را در بیش از یک نمونه بررسی میکند؛ و تامین تکراری، که بر اساس نسخه نهایی نقشه با توافق قبلی در مورد اطلاعرسانی تغییرات سفارش داده میشود. خریداران همچنین باید مشخص کنند که مالک هر تصمیم طراحی چه کسی است — خریدار ممکن است قطعه نهایی را مشخص کند در حالی که تولیدکننده هندسه برش را پیشنهاد میدهد، و هر دو طرف باید قبل از تولید نقشه نهایی ابزار را تأیید کنند.
معیارهای ارزیابی تامینکنندگان ابزارهای برش کاربیدی
تأیید صلاحیت یک تامینکننده زمانی که ارزیابی به صورت ساختاریافته انجام شود، آسانتر است. نقاط بازرسی زیر، رویه رایج در بررسیهای تامین منابع را منعکس میکنند.
| زمینه ارزیابی | چه چیزی را بررسی کنید | چرا اهمیت دارد |
|---|---|---|
| مالکیت فرآیند | کدام مراحل در داخل کارخانه انجام میشوند: سنگزنی، پوشش، بازرسی نهایی | مشخص میکند که در صورت خرابی یک بچ، چه کسی مسئول است |
| کنترل مواد | مشخصات گرید و گزارشهای آزمایش بچ برای شمشها | شمشهای ناهمگن، عمر ابزار غیرقابل پیشبینی را تولید میکنند |
| قابلیت سنگزنی | تجهیزات سنگزنی CNC و جبران سایش چرخ | هندسه را در طول یک دوره تولید یکنواخت نگه میدارد |
| مترولوژی | بازرسی نوری یا لیزری به همراه گزارشدهی بچ | ادعاهای کیفیت را به سوابق قابل تأیید تبدیل میکند |
| قابلیت اطمینان تامین | زمانهای تحویل، ظرفیت خالی، قابلیت ردیابی سفارش مجدد | از برنامههای تولید در اوج تقاضا محافظت میکند |
| پشتیبانی کاربردی | تجزیه و تحلیل خرابی و توصیههای پارامتر | مشکلات سایش زودرس را به جای سرزنش تنظیمات، حل میکند |
یک آزمایش ماشینکاری کنترل شده، همچنان قویترین مدرک است. مواد ثابت، دستگاه، نگهدارنده و قوانین اندازهگیری، که در چندین ابزار و بچ ثبت میشوند، یکنواختی را به روشی نشان میدهند که یک نمونه عالی به تنهایی نمیتواند.
کاربید توپر در برابر اینسرت کاربیدی قابل تعویض
هر دو فرمت از کاربید سیمانی استفاده میکنند، اما برای کارهای مختلف مناسب هستند. اینسرتهای قابل تعویض، نوکهای برش قابل تعویضی هستند که در نگهدارندهها بسته میشوند؛ وقتی یک لبه ساییده میشود، اینسرت میچرخد یا تعویض میشود، که برای قطرهای بزرگتر، تراشکاری و روتراشی با حجم بالا که در آن اقتصاد لبه مهم است، مناسب است. ابزارهای کاربید توپر از یک شمش واحد سنگزنی میشوند؛ آنها سفتی بالاتری دارند، برای قطرهای کوچکتر و هندسههای پیچیده مانند فرزهای انگشتی و متهها مناسب هستند و لبههای تیزتر و دقیقتری برای پرداخت نگه میدارند.
تصمیم عملی بر اساس عملیات دنبال میشود: جایی که فرکانس تعویض لبه و سفتی بدنه ابزار غالب است، ابزار قابل تعویض اغلب برنده میشود؛ جایی که دقت هندسی، قطرهای کوچکتر یا لبههای پرداخت شده تیز غالب هستند، کاربید توپر معمولاً مناسبتر است.
هزینه ابزار کاربیدی در هر قطعه
قیمت واحد برای ابزار کاربیدی یک معیار مقایسهای ضعیف است، زیرا ابزارهایی با عمرهای مختلف، مقادیر متفاوتی خروجی تولید میکنند. یک بررسی سربهسر ساده کمک میکند: اگر ابزار A تعداد مشخصی قطعه قابل قبول تولید کند، ابزار B باید به نسبت قیمت اضافی خود، عمر طولانیتری داشته باشد — عمر مورد نیاز آن برابر است با عمر ابزار A ضربدر نسبت قیمت ابزار B به قیمت ابزار A. زیر این عمر سربهسر، ابزار ارزانتر از نظر هزینه مستقیم برنده است؛ بالاتر از آن، ابزار گرانقیمتتر برنده است.
هزینه مستقیم ابزارسازی هنوز تنها بخشی از تصویر است. زمان دستگاه در هر قطعه، فرکانس تعویض ابزار، خطر ضایعات و زمان توقف ناشی از خرابی غیرقابل پیشبینی، همگی در این مقایسه جای میگیرند. ابزاری که کمی گرانتر است اما به طور قابل پیشبینی کار میکند، اغلب هزینه کل در هر قطعه خوب را کاهش میدهد، حتی زمانی که قیمت خرید آن بالاتر است.
نکات کلیدی برای خریداران
یک تولیدکننده توانمند ابزارهای برش کاربیدی با مراحل کنترل شده فرآیند، مشخصات گرید اعلام شده، سوابق بازرسی قابل تأیید و مدیریت منظم کارهای سفارشی تعریف میشود. خریدارانی که میپرسند کدام مراحل در داخل کارخانه انجام میشوند، مدارک گرید و بچ را درخواست میکنند و عملکرد را با آزمایشهای کنترل شده تأیید میکنند، شواهد لازم برای مقایسه تامینکنندگان بر اساس هزینه کل در هر قطعه خوب به جای قیمت واحد به تنهایی را جمعآوری میکنند.


