فرز انگشتی شیار T سفارشی: ابعاد، توالی ماشینکاری و نحوه سفارش بر اساس نقشه
News Details
فرز انگشتی شیار T سفارشی چیست؟
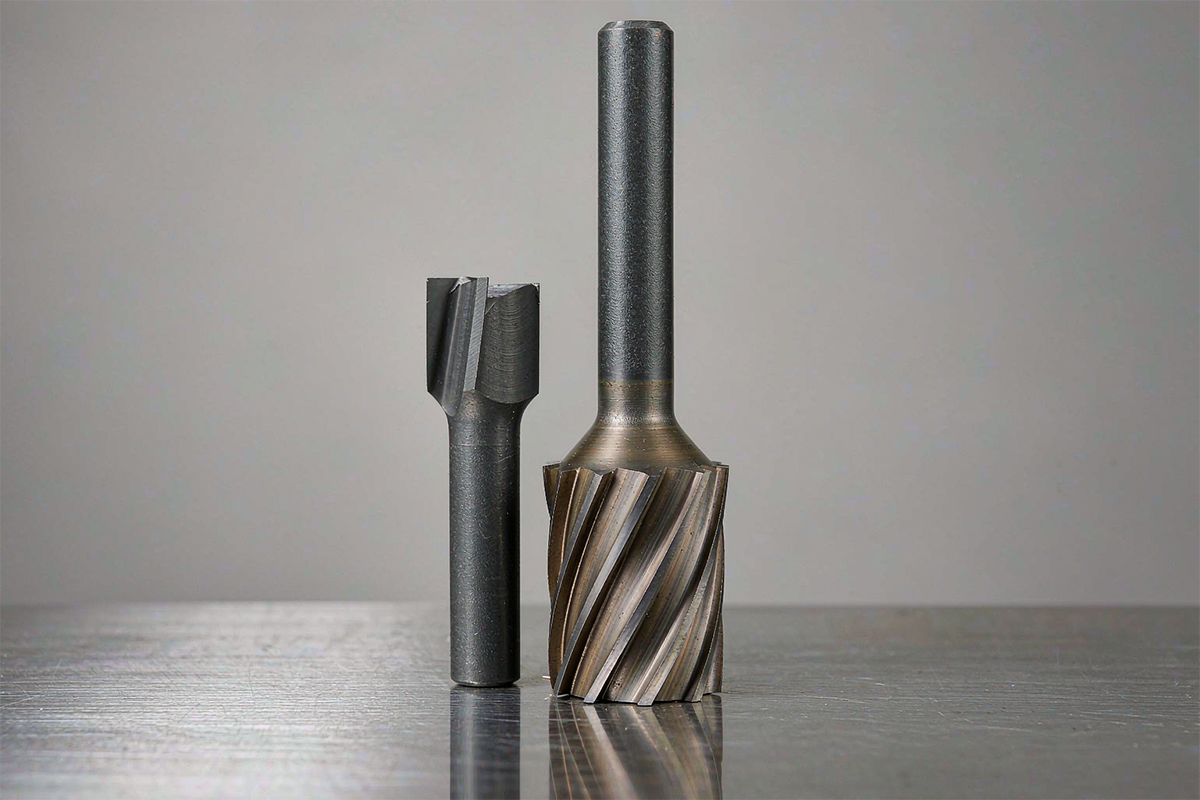
فرز انگشتی شیار T سفارشی یک ابزار فرز است که برای ماشینکاری بخش پهنتر و زیربریده شیار T شکل — قسمتی که در زیر دهانهای باریکتر قرار دارد — ساخته میشود. هندسه آن بلافاصله قابل شناسایی است: یک دنباله استوانهای، یک گردن با قطر کاهشیافته، و یک سر برش پهنتر در نوک. سر، زیربرید را تا عرض و ارتفاع مورد نظر برش میدهد، در حالی که گردن کاهشیافته بدون تماس با دیوارههای تمامشده از دهانه بالایی عبور میکند.
اندازههای استاندارد کاتالوگ بسیاری از شیارهای رایج را پوشش میدهند، اما قطعات واقعی به ندرت در محدوده یک کاتالوگ باقی میمانند. عرضهای غیراستاندارد شیار، ارتفاعهای غیرمعمول شیار، شرایط تنگی گردن، نیاز به دسترسی عمیق، ویژگیهای با ابعاد اینچی، یا جزئیات گوشهها مانند پخ و شعاعها همگی به ابزاری نیاز دارند که برای قطعه ساخته شود، نه اینکه قطعه را برای ابزار تطبیق دهند. این تعریف کاری یک فرز انگشتی شیار T سفارشی است: قطر سر، عرض برش، قطر گردن، طول گردن، دنباله و طول کل بر اساس مقطع شیار و شرایط ماشینکاری مشتری تولید میشوند، نه اینکه از یک لیست اندازه ثابت انتخاب شوند.
این مقاله توضیح میدهد که چگونه این ابزارها مشخص میشوند، چرخه ماشینکاری چگونه کار میکند، یک سفارش سفارشی به چه اطلاعاتی نیاز دارد، و چگونه این ابزار با سایر اعضای خانواده ماشینکاری شیارها تفاوت دارد.
ابعاد فرز انگشتی شیار T و فاصله خالی گردن
انتخاب با پنج بعد شروع میشود و هر کدام به یک سؤال متفاوت درباره شیار پاسخ میدهند.
| بعد | آنچه را که تطبیق میدهد | چرا اهمیت دارد |
|---|---|---|
| قطر سر | عرض زیربرید و دهانه ورودی | سر باید عرض نهایی زیربرید را ایجاد کند و همچنان از مسیر دسترسی عبور کند |
| ضخامت سر (عرض برش) | ارتفاع شیار بین سطوح بالا و پایین | اندازه محوری زیربرید را در یک عبور تعیین میکند؛ خیلی نازک بودن به معنی عبورهای پلکانی متعدد است |
| قطر گردن | عرض دهانه شیار، با فاصله خالی جانبی | گردن باید در تمام طول مسیر برش، نه فقط در ورود، از دیوارههای دهانه فاصله داشته باشد |
| دسترسی (طول گردن) | عمق زیربرید در زیر سطح مرجع | سر را در موقعیت صحیح قرار میدهد؛ مرجع استفاده شده در نقشه ابزار باید با نقشه قطعه مطابقت داشته باشد |
| دنباله و طول کل | نگهدارنده و برآمدگی قابل استفاده | سفتی و اینکه آیا ابزار مونتاژ شده بدون برخورد به ویژگی مورد نظر میرسد را تعیین میکند |
دو بررسی وجود دارد که به راحتی از قلم میافتند. اول، تلرانس سر و فاصله خالی گردن اهداف متفاوتی دارند و باید جداگانه بازرسی شوند: یک اندازهگیری اندازه سر به تنهایی ثابت نمیکند که گردن از دهانه فاصله دارد. دوم، بعد دسترسی به مرجع نشان داده شده در نقشه ابزار اندازهگیری میشود؛ با ضخامت سر یا با طول گردن که آزادانه انتخاب شده است، قابل تعویض نیست. برشهای شیار T رایج در بازار قطرهای سر از حدود 3 تا 20 میلیمتر و عرضهای برش از حدود 0.5 تا 8 میلیمتر را پوشش میدهند و تولید سفارشی این محدودهها را در هر دو جهت به طور قابل توجهی گسترش میدهد.
چگونه یک شیار T را ماشینکاری کنیم: ابتدا شیار راهنما را ماشینکاری کنید
یک برشدهنده شیار T نمیتواند مانند یک دریل شیارزن به داخل مواد جامد فرو رود. سر پهنتر تا زمانی که یک ورودی وجود نداشته باشد، مسیری برای ورود به قطعه کار ندارد، بنابراین توالی استاندارد دو مرحله دارد.
مرحله اول شیار راهنما — دهانه باریک — را با استفاده از یک فرز انگشتی مربع یا دریل شیارزن که اندازه آن با عرض دهانه مطابقت دارد و حداقل به اندازه عمق شیار T نهایی است، ماشینکاری میکند. مرحله دوم با فرز انگشتی شیار T وارد میشود: سر به زیر دهانه میرسد و در عبورهای شعاعی، زیربرید را ماشینکاری میکند، در حالی که گردن داخل شیار راهنما حرکت میکند. در قطعاتی که یک انتهای ویژگی باز است، سر میتواند از سمت باز وارد شود و شیار راهنما ممکن است کوتاهتر شود یا حذف شود — اما این مورد باید با توجه به قطعه واقعی تأیید شود، نه اینکه فرض شود.
این توالی پیامدهای عملی دارد. عرض شیار راهنما حداکثر قطر گردن را تعیین میکند، که به نوبه خود قطر سر و سفتی را محدود میکند؛ یک دهانه پهنتر امکان گردن قویتر و برش پایدارتر را فراهم میکند. عمق شیار باید قبل از مرحله زیربرید بررسی شود، زیرا سر خود را در برابر کف شیار راهنما قرار میدهد. و از آنجا که سر در محیط اطراف خود و هر دو سطح داخل یک فضای محدود برش میدهد، فرزکاری صعودی با درگیری کاهش یافته و تخلیه مؤثر براده، بارها را قابل پیشبینی نگه میدارد.
نیازهای نقشه فرز انگشتی شیار T سفارشی
یک سفارش سفارشی فقط به اندازه اطلاعاتی که در پشت آن است، خوب است. مفیدترین استعلام شامل چهار گروه جزئیات است.
- نقشه مقطع شیار. یک مقطع عرضی که عرض دهانه، عرض زیربرید، ارتفاع شیار و عمق از یک سطح مرجع مشخص را نشان میدهد، با تلرانسهای ابعاد برش که جدا از ابعاد فاصله خالی بیان شده است.
- اطلاعات ورود. اینکه آیا یک انتهای شیار باز است، عرض و عمق شیار راهنما، و هر گونه فیکسچر یا دیواره مجاور که مسیر ابزار را محدود میکند. یک نقشه کوتاه از نمای ورود، بیشتر خطاهای اندازهگیری را جلوگیری میکند.
- ماده و وضعیت قطعه کار. آلیاژ، سختی، و اینکه آیا برش پیوسته است یا قطع، زیرا اینها زیرلایه، هندسه و پوشش را تعیین میکنند.
- زمینه ماشینکاری. نوع دستگاه و نگهدارنده، برآمدگی ابزار مورد انتظار، قابلیت دسترسی به خنککننده، و اندازه دسته تولید هدف. اطلاعات سفتی زمانی که گردن بلند است، بیشتر از اندازه اسمی اهمیت دارد.
با این ورودیها، یک تأمینکننده میتواند ابعاد سر، گردن و دسترسی را با توجه به مقطع واقعی پیشنهاد دهد، تأیید کند که کدام تلرانسها عملکردی هستند و قیمتگذاری واقعبینانه ارائه دهد. سپس یک فرایند سفارشی منظم شامل بررسی نقشه، تأیید نمونه با سوابق اندازهگیری، یک مقدار آزمایشی برای بررسی تکرارپذیری و تأمین مجدد بر اساس یک نسخه ثابت از نقشه اجرا میشود. خریدارانی که نقاط بازرسی — برای مثال قطر سر، ضخامت سر و لنگی گردن — را در مرحله استعلام بیان میکنند، ابزارهایی دریافت میکنند که میتوان در زمان ورود آنها را تأیید کرد، نه فقط تحسین کرد.
فرز انگشتی شیار T برای آلومینیوم در برابر فولاد
ماده ابزار را قبل از هر چیز دیگری تغییر میدهد.
برای آلومینیوم و سایر آلیاژهای غیرآهنی، اولویتها لبههای برش تیز و فضای براده هستند. سرهای دو یا سه پره با شیارهای صیقلی، یا نسخههای پوششدار DLC که عمر لبه در آنها مهم است، برادههای بزرگ و چسبناکی را که آلومینیوم تولید میکند، تخلیه میکنند. پوششهای حاوی آلومینیوم مانند TiAlN و AlTiN باید روی قطعات کار آلومینیومی اجتناب شوند: شیمی پوشش با ماده قطعه کار واکنش نشان میدهد و باعث تشکیل لبه ساختهشده و جوش خوردن براده میشود.
برای فولاد کربنی، فولاد آلیاژی و فولاد ضدزنگ، کاربید جامد پوششدار معمول است. پوششهای AlTiN یا TiSiN دماهای برش را مدیریت میکنند، و چهار پره یا بیشتر، پشتیبانی لبه و پرداخت مورد نیاز مواد سختتر را ارائه میدهند، به قیمت فضای براده تنگتر — که قابل قبول است زیرا برادههای فولادی کوچکتر و بهتر شکسته میشوند. فولاد ضدزنگ رفتار سختشدن در اثر کار را اضافه میکند، بنابراین پیشروی باید به اندازه کافی بالا باشد که به جای ساییدن، برش دهد، و کنترل گرما از طریق خنککننده یا دمیدن هوا به اندازه انتخاب پوشش اهمیت دارد.
بین این دو، سرعت برش بیشتر از هندسه تفاوت دارد: آلومینیوم سریع، فولاد به طور قابل توجهی کندتر، و فولادهای سختشده حتی کندتر با لبههای تقویتشده کار میکنند. بنابراین بیان ماده در زمان استعلام یک تشریفات نیست — ابزاری که تولید میشود را تغییر میدهد.
شیار T در برابر دم موشکی (Dovetail) در برابر برش وودراف
سه برش تخصصی سه خانواده زیربرید متفاوت را ماشینکاری میکنند، و با وجود اینکه شباهتهای ظاهری دارند، قابل تعویض نیستند.
- برشدهندههای شیار T یک زیربرید مستطیلی در زیر یک دهانه باریکتر تولید میکنند — پروفایل کلاسیک میز دستگاه و فیکسچر گیرهدار، که پس از یک شیار راهنما برش داده میشود.
- برشدهندههای دم موشکی دیوارههای زیربرید زاویهدار و خودقفلشونده را برای ریلهای کشویی، شیارهای موقعیتیابی و جزئیات فیکسچر تولید میکنند. زاویه روی ابزار باید با زاویه روی قطعه مطابقت داشته باشد، و سر پهنتر به همان برنامهریزی مسیر ورودی که ابزار شیار T نیاز دارد، نیاز دارد.
- برشدهندههای جای کلید وودراف جای نیمدایره کلید وودراف را در شفت تولید میکنند. سرهای دیسکی شکل آنها شبیه سرهای کوچک شیار T است، اما هندسه کلید و جای آن انتخاب را تعیین میکند.
درس مشترک این است که قطر سر، عرض برش، فاصله خالی گردن و دسترسی باید بر اساس مقطع واقعی برای هر خانوادهای که در حال استفاده است بررسی شوند. شباهت ظاهری، ابزارها را برای یک ویژگی مشخص قابل تعویض نمیکند.
تعداد پره و تخلیه براده در ماشینکاری شیار T
برش شیار T برادهها را در جایی به دام میاندازد که سختترین محل برای حذف آنهاست. سر در سه طرف داخل یک حفره تقریباً به اندازه خودش برش میدهد، بنابراین برادهها باید از طریق پرهها، از طریق شیار راهنما و به بیرون منتقل شوند — یا دوباره بریده میشوند، گرما ایجاد میشود و لبهها زودتر خراب میشوند.
تعداد پره اهرم اصلی است. پرههای کمتر، مجراهای براده بزرگتری باقی میگذارند و برای آلومینیوم و زیربریدهای عمیق و محصور مناسب هستند؛ چهار پره یا بیشتر، سر قویتر و پرداخت بهتری برای فولاد فراهم میکنند، جایی که حجم براده در هر دندانه کمتر است. فراتر از تعداد پره، سه عادت از برش محافظت میکند: در جایی که قطعه اجازه میدهد از عبورهای شعاعی به جای شیارهای تمامعرض استفاده کنید، به طور دورهای برای پاک کردن حفره، ابزار را بلند کنید یا عقب بکشید، و خنککننده یا هوای فشرده را به محل برش هدایت کنید تا برادهها به جای گردش مجدد خارج شوند. برآمدگی بیش از حد ابزار هر یک از این مشکلات را چند برابر میکند، بنابراین کوتاهترین دسترسی که همچنان با قطعه فاصله دارد، دسترسی صحیح است.
کاربید جامد در برابر برشدهندههای شیار T لحیمکاری شده
دو ساختار بر بازار حاکم هستند و انتخاب بر اساس اندازه و وظیفه انجام میشود.
برشدهندههای شیار T کاربید جامد از یک خام کاربید واحد آسیاب میشوند. آنها بالاترین سفتی را برای یک قطر گردن معین ارائه میدهند، هندسه دقیق سر را حفظ میکنند و برای قطرهای کوچک و متوسط که بیشتر کارهای سفارشی در آن انجام میشود، مناسب هستند. محدودیتهای آنها در قطرهای بزرگ سر ظاهر میشود، جایی که بدنه کاربید جامد گران میشود و گردن همچنان قدرت را تعیین میکند.
برشدهندههای شیار T لحیمکاری شده، لبههای برش کاربید را روی بدنه فولادی مقاومتری حمل میکنند. دنباله و گردن فولادی ضربه را جذب میکنند، این ساختار ابزارهای با قطر بزرگ را مقرون به صرفه نگه میدارد و تعویض لبه با سنگزنی مجدد ساده است. معایب آن، سفتی کمتر در ناحیه گردن و دقت هندسه است که به کیفیت لحیمکاری و سنگزنی بستگی دارد، که باعث میشود کنترل فرایند تأمینکننده مهمتر شود، نه کمتر.
یک قانون عملی سرانگشتی: زیر قطر سر تقریباً 12-16 میلیمتر، کاربید جامد معمولاً از نظر سفتی و دقت برنده است؛ برای اندازههای بزرگ میز دستگاه و برشهای متناوب سنگین، یک ابزار لحیمکاری شده خوب ساخته شده میتواند انتخاب اقتصادیتر و بخشندهتری باشد.
نکات کلیدی برای خریداران فرزهای انگشتی شیار T سفارشی
یک فرز انگشتی شیار T سفارشی با پنج بعد مشخص میشود — قطر سر، ضخامت سر، قطر گردن، دسترسی و دنباله — و هر کدام باید بر اساس مقطع شیار، مسیر ورود و نگهدارنده به طور همزمان بررسی شوند. شیار راهنما در ماشینکاری اولویت دارد و گردن را محدود میکند؛ ماده، زیرلایه، پوشش و تعداد پره را تعیین میکند؛ و انتخاب ساختار بین کاربید جامد و لحیمکاری شده بر اساس اندازه سر و وظیفه انجام میشود. خریدارانی که نقشه مقطع واضح، نمای ورود، ماده و زمینه دستگاه را ارسال میکنند، ابزارهایی دریافت میکنند که به جای تخمینهای یک لیست اندازه، با کاربرد تطبیق داده شدهاند — و ابزارهایی که ابعاد حیاتی آنها در زمان ورود قابل بازرسی است.


