فرز کاری Thread در مقابل قلاویززنی: نحوه انتخاب روش رزوه زنی مناسب
News Details
فرزکاری رزوه و حدیدهکاری چیست؟
حدیدهکاری و فرزکاری رزوه دو روش رایج برای ایجاد رزوه داخلی در ماشین CNC هستند و بر اساس مکانیزمهای متفاوت خود فلز را برادهبرداری میکنند.
حدیدهکاری از حدیده استفاده میکند؛ ابزاری رزوهدار با شیارهای محوری که وارد سوراخ از پیش سوراخشده شده و در یک حرکت کامل، پروفیل رزوه را ایجاد میکند. حدیده میچرخد و با سرعت پیشروی متناسب با گام خود حرکت میکند، درنتیجه تمام پهلوهای رزوه بهطور همزمان درگیر میشوند. این فرآیندی مستقیم و یک مرحلهای است: یک حدیده برای یک سایز رزوه، ورود و خروج.
فرزکاری رزوه از ابزاری با قطر کوچکتر استفاده میکند که معمولاً یک فرز رزوه از جنس کاربید جامد است؛ این ابزار وارد سوراخ شده و در طول مسیر حلزونی به دور دیواره داخلی حرکت میکند. رزوه بهتدریج، یک دور در هر مدار، ایجاد میشود و با هر چرخش کامل، ابزار به اندازه یک گام پیشروی میکند. چون قطر ابزار کوچکتر از سوراخ نهایی است، فضای خالی در اطراف ابزار برای خروج براده وجود دارد و بار برش در کل فرآیند پایین باقی میماند.
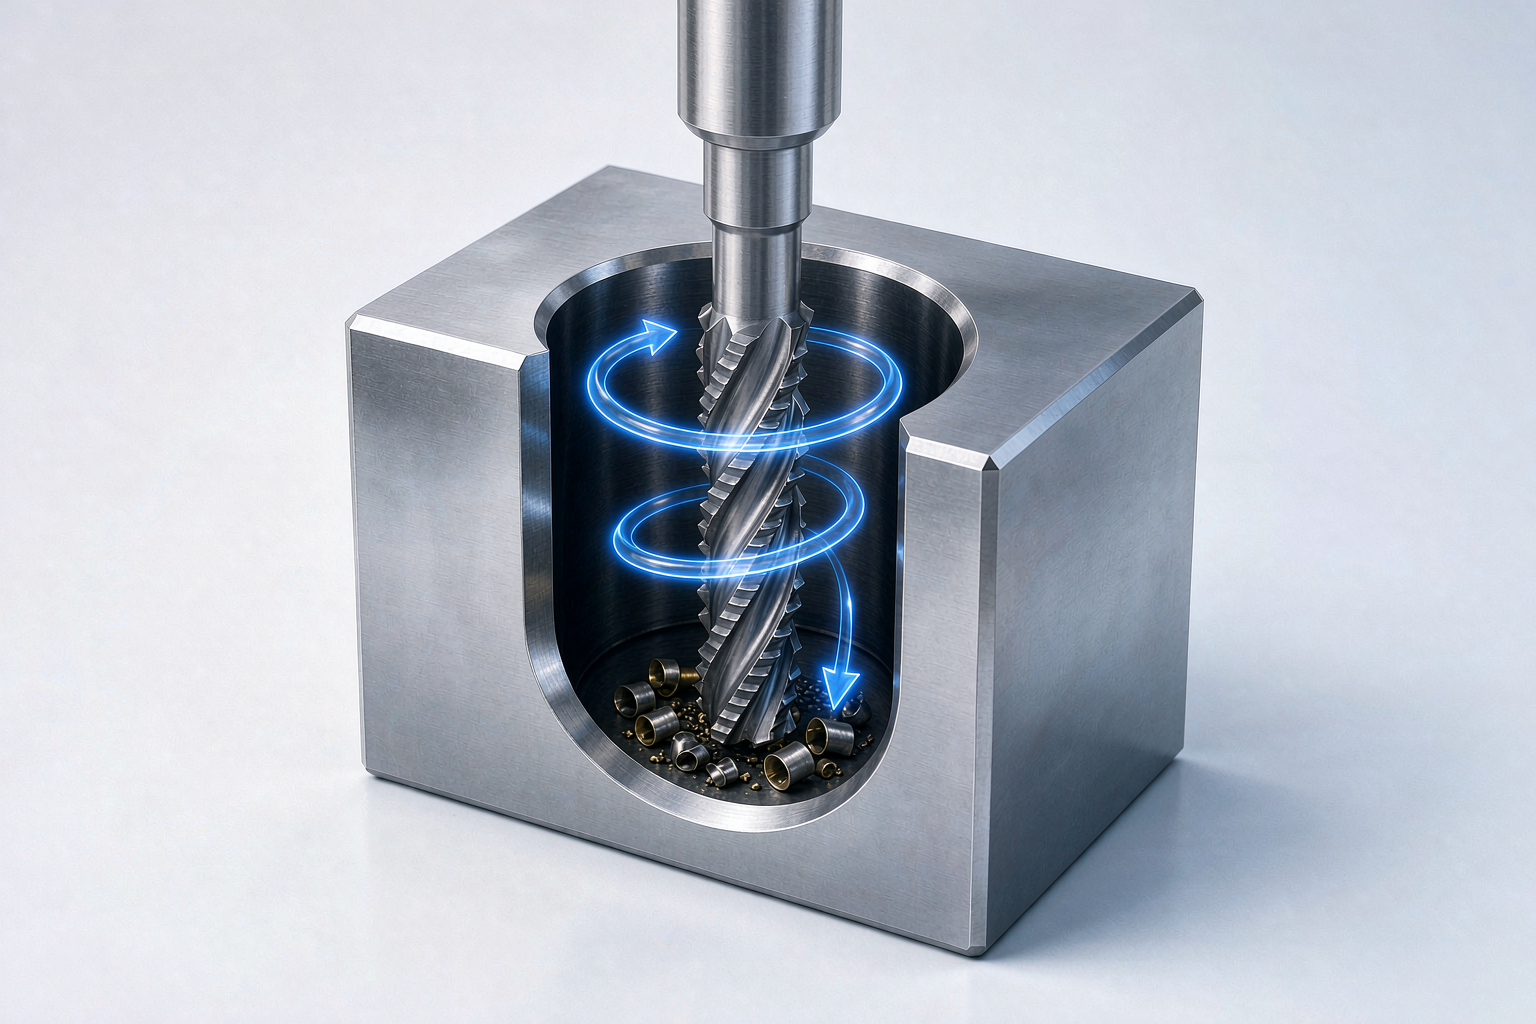
تفاوت عملی که از این دو روش برش ناشی میشود، بقیه مطالب این مقاله را تحت تأثیر قرار میدهد: حدیده در یک بارگیری کامل برش را انجام میدهد، درحالیکه فرز رزوه میتواند در هر لحظه تنظیم شود، متوقف شود یا جمع شود. میزان اهمیت این موضوع به قطعه، جنس مواد و حجم تولید بستگی دارد.
مقایسه فرزکاری رزوه و حدیدهکاری در کنار هم
جدول زیر نحوه مقایسه این دو روش را بر اساس عواملی که معمولاً انتخاب بین آنها را تعیین میکنند، خلاصه میکند.
| عامل | فرزکاری رزوه | حدیدهکاری |
|---|---|---|
| زمان چرخه | برای هر سوراخ کندتر است، بهخصوص در رزوههای کوچک | سریع، مناسب برای سوراخهای تکراری با سایز یکسان |
| ریسک شکست ابزار | پایین - ابزار قابل جمع شدن و سوراخ قابل اصلاح است | بالاتر - شکستن حدیده در قطعه نهایی هزینه زیادی برای برداشتن آن دارد |
| سوراخ کور | عالی - رزوه میتواند به نزدیکی کف سوراخ برسد | محدود به راهنمای حدیده، انباشته شدن براده و فضای آزاد |
| مواد سخت | برش تدریجی باعث میشود بارها در آلیاژهای سخت یا مقاوم پایین بمانند | چالشبرانگیز است؛ به حدیدههای تخصصی و شرایط دقیق نیاز دارد |
| انعطافپذیری سایز رزوه | یک ابزار میتواند چندین قطر با گام یکسان را پوشش دهد | یک حدیده برای هر سایز و گام |
| کیفیت رزوه | پایان سطح خوب؛ قطر گامی در برنامه قابل تنظیم است | در شرایط مناسب خوب است، اما سایز به حدیده بستگی دارد |
| رزوههای با قطر بزرگ | مقرونبهصرفه؛ نیروهای برش در حد متوسط باقی میمانند | حدیدههای بزرگ گران و پرمشکل میشوند |
| راهاندازی و برنامهنویسی | نیاز به درونیابی حلزونی و یک برنامه اثباتشده دارد | ساده است؛ با چرخههای استاندارد حدیدهکاری کار میکند |
هیچ ردیف جداگانهای به تنهایی این مقایسه را برنده نمیکند. پرسش درست این است که کدام یک از این عوامل در کاربرد شما غالب است.
چه زمانی از فرزکاری رزوه استفاده کنید
فرزکاری رزوه در چهار موقعیتی که بارها در ماشینکاری دقیق ظاهر میشود، جایگاه خود را پیدا میکند.
سوراخهای کور با درگیری عمیق رزوه
در سوراخ کور، حدیده به فضای راهنما برای انتهای پخخورده خود، فضایی برای برادهها و فضای آزاد قبل از رسیدن به کف نیاز دارد - که اغلب باعث میشود رزوه قابل استفاده کوتاهتر از آنچه طراحی میخواهد، متوقف شود. فرز رزوه با انتهای و پهلوی ابزار در طول یک مسیر کنترلشده برش میدهد، درنتیجه رزوه میتواند بسیار نزدیکتر به کف سوراخ گسترش یابد و برادهها به جلوی ابزاری با پروفیل کامل فشار داده نمیشوند.
مواد دشوار برای ماشینکاری
در فولادهای ضدزنگ، آلیاژهای تیتانیوم و سایر مواد سخت یا سختشونده با کار، درگیری پروفیل کامل حدیده در یک گذر، گشتاور و گرمای زیادی تولید میکند - که شرایطی کلاسیک برای شکستن حدیده است. فرزکاری رزوه برش را در چندین مدار سبک توزیع میکند و نیروهای برش و گرما را پایین نگه میدارد. در قطعات گرانقیمت، جلوگیری از دور انداختن یک قطعه، میتواند زمان چرخه طولانیتر را چندین برابر توجیه کند.
چندین سایز رزوه با ویژگیهای مشترک
یک فرز رزوه اغلب میتواند چندین قطر با گام یکسان را صرفاً با تغییر مدار برنامهریزیشده پوشش دهد. برای کارگاههایی که کارهای متنوع انجام میدهند، این روش به جای کشوهای پر از حدیده، با یک یا دو ابزار و کتابخانهای از برنامهها جایگزین میشود - تعویض ابزار کمتر، موجودی انبار کمتر و تغییر تولید سریعتر.
قطعات با ارزش بالا یا دشوار برای اصلاح
جایی که دور انداختن یک قطعه به معنای ساعتها از دست دادن زمان ماشینکاری است - قطعات هوافضا، قطعات پزشکی، بدنههای بزرگ - امنیت فرآیند از سرعت خام مهمتر میشود. فرزکاری رزوه یک مسیر بازیابی ارائه میدهد که حدیدهکاری ندارد: اگر سایز اشتباه باشد، اپراتور یک افست را تنظیم کرده و رزوه را در همان محل دوباره برش میدهد.
مزایا و معایب فرزکاری رزوه
مزایای فرزکاری رزوه مستقیماً از عملکرد برش تدریجی آن ناشی میشود:
- ریسک شکست پایین و امکان اصلاح درون ماشین - تنظیمات سایز در برنامه انجام میشود، بدون ایجاد رزوههای صلیبی
- یک ابزار برای چندین قطر با گام یکسان، کاهش موجودی ابزار
- رزوههای نزدیک به کف سوراخهای کور، بدون نیاز به هندسههای خاص حدیده
- بارهای برش پایینتر و پایدارتر در مواد دشوار
- پایان سطح بهتر، چون رزوه به جای ایجاد در یک گذر سنگین، فرز میشود
- قابلیت برش رزوههای داخلی و خارجی با ابزار مناسب
معایب آن نیز به همان اندازه واقعی هستند و باید صادقانه ارزیابی شوند:
- زمان چرخه کندتر از حدیدهکاری، بهخصوص در سوراخهای کوچک و تکراری
- برنامهنویسی دقیقتر - ماشین باید از درونیابی حلزونی در هر سه محور پشتیبانی کند
- قیمت خرید بالاتر برای هر ابزار نسبت به یک حدیده استاندارد
- فرزهای رزوه بسیار کوچک ظریف هستند؛ برای قطرهای کوچک در مواد انعطافپذیر، حدیده ممکن است هنوز گزینه عملیتری باشد
- نتایج به صلبیت راهاندازی بستگی دارد - راهاندازی ضعیف مزیت کیفیت را از بین میبرد
چه زمانی حدیدهکاری هنوز انتخاب درست است
هیچکدام از این مطالب حدیدهکاری را منسوخ نمیکند. برای تولید انبوه رزوههای استاندارد در مواد آزادبر، حدیدهکاری همچنان سریعترین و مقرونبهصرفهترین روش است. یک سوراخ عبوری M8 در فولاد نرم، که هزاران بار روی یک ماشین بهخوبی نگهداری شده تکرار میشود، دقیقاً همان کاری است که حدیده برای آن ساخته شده: یک ابزار، یک حرکت، حداقل تلاش برنامهنویسی.
حدیدهکاری همچنین زمانی منطقی است که ماشین نتواند درونیابی حلزونی قابل اعتماد انجام دهد، یا کارگاه روی تجهیزات قدیمی چرخههای ساده حدیدهکاری را اجرا میکند، یا وقتی تلرانس رزوه حیاتی نیست و بودجه ابزار محدود است. یک استراتژی متعادل رزوهکاری از هر دو روش استفاده میکند: حدیده برای کارهای سریع و تکراری، و فرز رزوه جایی که انعطافپذیری، دشواری مواد یا ریسک دور انداختن قطعه، زمان چرخه اضافی را توجیه میکند.
هزینه فرزکاری رزوه در مقابل حدیدهکاری: فراتر از قیمت ابزار
مقایسه برچسبهای قیمتی حدیده و فرز رزوه سادهترین مقایسه است و در عین حال گمراهکنندهترین. یک حدیده هزینه کمتری دارد و برای هر سوراخ در مواد آسان، معمولاً رزوه ارزانتری تولید میکند. تصویر هزینه کل، چندین عامل دیگر را نیز در بر میگیرد:
- ریسک دور انداختن قطعه. وقتی یک حدیده در قطعهای که تقریباً آماده شده میشکند، زیان، ارزش تمام کارهایی است که قبلاً روی آن قطعه انجام شده - نه قیمت حدیده. در قطعات با ارزش بالا، یک جلوگیری از شکست، میتواند تفاوت قیمت کل یک کیت ابزار را جبران کند.
- موجودی انبار. یک فرز رزوه که چندین قطر را پوشش میدهد، جایگزین مجموعهای از حدیدهها میشود و موجودی، تعویض ابزار و ریسک استفاده از حدیده فرسوده یا با سایز اشتباه را کاهش میدهد.
- اصلاح و توقف تولید. رزوهای که کمی خارج از تلرانس فرز شده باشد، در ماشین با تغییر افست اصلاح میشود. یک سوراخ حدیدهشده بیش از حد بزرگ یا کوچک، معمولاً به معنی اصلاح دستی خارج از ماشین - یا دور انداختن قطعه - است.
- مصرف ابزار. حدیدهها با هر سوراخ در مواد ساینده یا سخت فرسوده میشوند؛ یک فرز رزوه کاربیدی فرسودگی را روی برادهبرداری بیشتر در هر لبه پخش میکند، که میتواند در تولید طولانیمدت در آلیاژهای مقاوم، به نفع فرزکاری باشد.
برای کارهای با حجم کم تا متوسط، با سایزهای رزوه متنوع، مواد دشوار یا قطعات گران، هزینه کل اغلب به نفع فرزکاری رزوه است. برای تولید طولانیمدت رزوههای استاندارد یکسان در مواد آسان، حدیدهکاری معمولاً کمترین هزینه برای هر سوراخ را نگه میدارد.
انتخاب فرز رزوه کاربیدی مناسب
وقتی کاربرد نیاز به فرزکاری رزوه دارد، انتخاب ابزار تعیین میکند که آیا فرآیند میتواند پتانسیل خود را محقق کند. بررسیهای کلیدی قبل از سفارش:
- تناسب با مواد. کاربید جامد ریزدانه با پوشش مناسب برای ماده قطعه - همان اصلی که در مورد فرزهای انگشتی و متهها نیز صدق میکند - فرسودگی لبه را در فولاد ضدزنگ، تیتانیوم و فولادهای سختشده قابل پیشبینی نگه میدارد.
- محدوده گام و فرم رزوه. محدوده مجاز گام ابزار و استاندارد رزوه را برای هر سایزی که قرار است تولید شود، تأیید کنید. داشتن قطر اسمی یکسان، دو گام را قابل تعویض نمیکند.
- دسترسی و فضای آزاد گردن. سوراخهای عمیق یا کور به طول شیار کافی و فضای آزاد گردن نیاز دارند تا رزوه تا عمق مورد نظر بریده شود، بدون اینکه شفت یا نگهدارنده ابزار مزاحمت ایجاد کند.
- حداقل قطر سوراخ. ابزار و گردن آن باید به طور فیزیکی کوچکترین سوراخ در لیست کار را جا دهند.
- قابلیت ماشین. درونیابی حلزونی قابل اعتماد و صلبیت کافی، پیشنیاز هستند؛ برنامه و راهاندازی را قبل از شروع تولید تأیید کنید.
همکاری با سازندهای که ابزارهای رزوهزنی کاربید جامد را بهصورت داخلی تولید میکند، این چرخه را کوتاهتر میکند. Qinrui Precision Tools (Changzhou Qinrui Precision Tools Co., Ltd.)، یک تولیدکننده ابزار برشی کاربید جامد مستقر در چانگژو چین، فرزهای انگشتی، متهها، برقوها، فرزهای رزوه و ابزارهای فرم غیراستاندارد سفارشی را برای کاربردهای خودروسازی، هوافضا و اتوماسیون ماشینآلات تولید میکند و میتواند فرزهای رزوه متناسب با مواد خاص و استانداردهای رزوه - از جمله ابزارهای فرم جایی که سایز کاتالوگ مناسب نیست - تأمین کند.
پرسشهای متداول
آیا یک فرز رزوه میتواند جایگزین حدیده در یک فرآیند موجود شود؟
از نظر فنی در اکثر کاربردهای CNC بله، اما پرسش بهتر این است که آیا ارزش افزوده ایجاد میکند یا خیر. اگر حدیدهکاری فعلی پایدار، سریع و بدون مشکل است، آن را حفظ کنید. وقتی کنترل سایز، ریسک شکست، عمق رزوه یا دشواری مواد باعث از دست رفتن زمان یا هزینه واقعی میشود، به فرزکاری رزوه روی آورید.
آیا فرزهای رزوه به سوراخ از پیش سوراخشده نیاز دارند؟
فرزکاری استاندارد رزوه داخل یک سوراخ موجود را برش میدهد، پس ابتدا سوراخ سوراخ میشود. برخی ابزارهای تخصصی میتوانند در یک راهاندازی، سوراخ، رزوه و پخ را انجام دهند، اما برای اکثر کارها، یک سوراخ اولیه با سایز درست بخشی از فرآیند باقی میماند.
آیا فرزکاری رزوه برای رزوههای کوچک عملی است؟
با دقت میتواند باشد: فرزهای رزوه بسیار کوچک ظریفتر هستند و نسبت به لرزش کمتر مقاوم. برای قطرهای بسیار کوچک در مواد آسان، حدیدهکاری اغلب گزینه پایدارتری است.
کدام روش رزوه بهتری تولید میکند؟
فرزکاری رزوه معمولاً پایه تمیزتری تولید میکند و کنترل مستقیم قطر گامی را از طریق تنظیم افست ارائه میدهد. یک حدیده تیز و بهدرستی استفاده شده در مواد مناسب نیز رزوههای سالم تولید میکند - تفاوت در این است که کیفیت فرز کاری را میتوان در ماشین اصلاح کرد، در حالی که کیفیت حدیدهکاری به شرایطی بستگی دارد که قبل از اولین چرخش تنظیم شدهاند.


