متههای کاربیدی: انواع، انتخاب، پوششها و رفع اشکال در سوراخکاری فلزات
News Details
متههای کاربیدی ابزار متداول ایجاد سوراخ در اکثر کارگاههای مدرن فلزکاری هستند، اما این اصطلاح بر خانوادهای گسترده از ابزارها دلالت دارد که برای کارهای بسیار متفاوتی ساخته شدهاند. دو مته که هر دو برچسب کاربید را به همراه دارند ممکن است از نظر جنس، پوشش، طراحی خنککاری و هندسه نوک متفاوت باشند - و این تفاوتها تعیین میکنند که آیا سوراخ در چند ثانیه ایجاد میشود یا در یک مرحله خراب میشود. این راهنما توضیح میدهد که متههای کاربیدی چیستند، چگونه با فولاد پرسرعت مقایسه میشوند، چگونه میتوان یکی را برای فولاد و فولاد ضدزنگ انتخاب کرد، چه پوششی مناسب چه مادهای است، چه زمانی طراحیهای خنککننده از داخل ارزش هزینه اضافی را دارند و چه مواردی باید در صورت خرابی سوراخ بررسی شوند.
متههای کاربیدی چیستند و کجا کاربرد دارند
متههای کاربیدی یکپارچه از کاربید تنگستن با چسب کبالت ساخته میشوند. این ماده به مراتب سختتر و مقاومتر در برابر حرارت نسبت به فولاد پرسرعت است: در مقایسههای منتشرشده ابزار معمولاً به سختی حدود 89 تا 93 HRA برای کاربید در برابر تقریباً 62 تا 67 HRC برای HSS اشاره میشود، و مقاومت حرارتی آن حدود 1200 درجه سانتیگراد در برابر حدود 600 درجه سانتیگراد است. این ترکیب به ابزارهای کاربیدی اجازه میدهد تا با سرعت برشی چند برابر بیشتر از HSS در فولاد کار کنند، که معمولاً برای کاربید 80 تا 200 متر در دقیقه و برای HSS 25 تا 40 متر در دقیقه ذکر میشود.
محدودیت این ماده شکنندگی آن است. کاربید حرارت و سایش را تحمل میکند اما ضربه، لرزش یا ناهماهنگی را تحمل نمیکند. مته کاربیدی که در ماشینی صلب، با نگهدارنده پایدار و لقی کم استفاده شود، تلرانس را در طولانی مدت حفظ میکند؛ همان مته در ابزار دستی یا اسپیندل فرسوده ممکن است در اولین سوراخ دچار پریدگی شود. در مقایسههای منتشرشده عمر ابزار کاربید تقریباً 10 تا 20 برابر HSS در فولاد است، در حالی که قیمت واحد آن 3 تا 5 برابر بیشتر است - به همین دلیل تصمیم معمولاً بر اساس هزینه هر سوراخ و زمان توقف گرفته میشود نه قیمت یک مته.
انواع متههای کاربیدی
اکثر کاتالوگها متههای کاربیدی را بر اساس ساختار و مشکلی که حل میکنند گروهبندی میکنند.
- متههای مارپیچی کاربیدی یکپارچه ابزارهای چندمنظوره برای کار با فولاد، چدن، آلومینیوم و فلزات غیرآهنی هستند. با ساقه مستقیم، صلب و در سریهای کوتاه، معمولی و بلند در دسترس هستند.
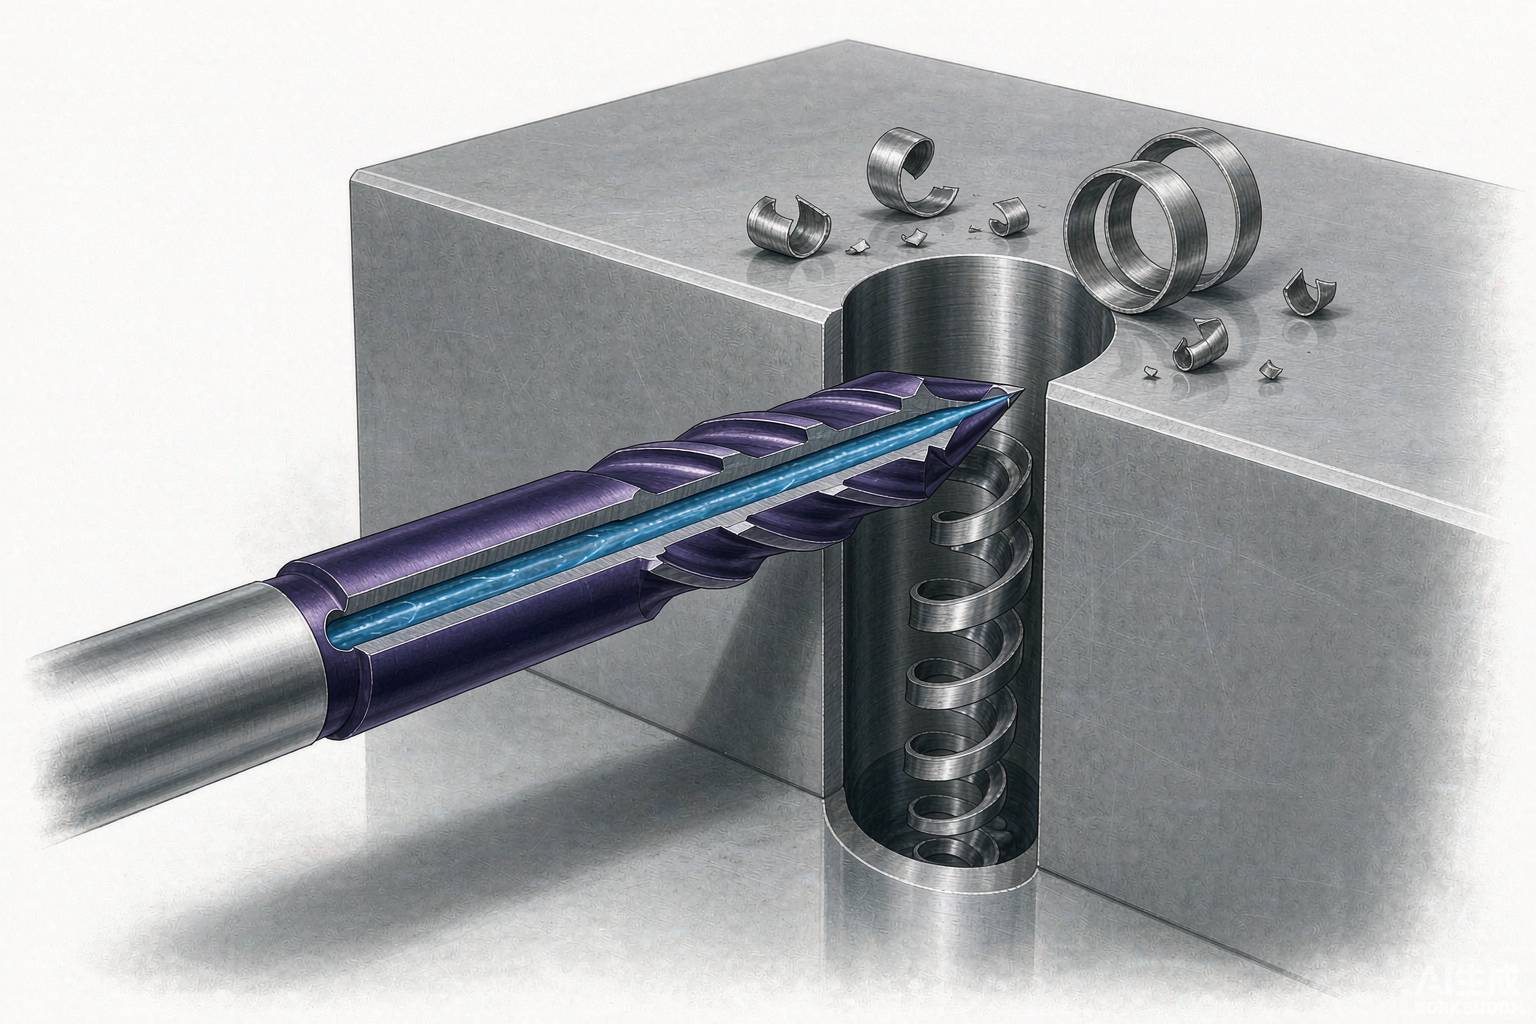
- متههای با خنککاری از داخل دارای کانالهای داخلی هستند که مایع خنککننده را به لبه برش میرسانند. آنها انتخاب استاندارد برای سوراخهای عمیق و موادی هستند که تراشههای بلند و رشتهای تولید میکنند.
- متههای با نوک کاربیدی یک اینسرت کاربیدی را روی بدنه فولادی لحیم میکنند. آنها برای کارهای ساینده مانند مصالح ساختمانی، برخی چدنها و سوراخهای با قطر بزرگ که بدنه کاملاً کاربیدی اقتصادی نیست مناسب هستند.
- متههای میکرو ابزارهای کاربیدی یکپارچه برای سوراخهای کوچک در قطعات الکترونیکی، پزشکی و ابزار دقیق هستند، جایی که سرعت بالا اسپیندل و لقی کمتر از نرخ پیشروی اهمیت دارد.
- متههای پلهای چندین قطر را در یک ابزار برش میدهند و تعویض ابزار را روی ورقهای فلزی و قطعات نازکدیواره کاهش میدهند.
- متههای با کارایی بالا هندسه شیار، آمادهسازی لبه و پوشش خاصی را برای فولاد ضدزنگ، تیتانیوم، فولاد سختشده و سوپرآلیاژها ترکیب میکنند.
قانون عملی این است که ساختار باید متناسب با سوراخ باشد نه صفحه کاتالوگ: قطر، عمق، تلرانس، ماده و صلبیت ماشین در کنار هم به یک خانواده خاص اشاره میکنند.
مقایسه کاربید و HSS
مقایسه زیر مقادیری را منعکس میکند که در منابع ابزار منتشر شدهاند. این مقادیر محدودههای معمولی برای جهتگیری هستند، نه ضمانت برای یک مته یا ماشین خاص، زیرا نتایج به شدت به قطعه کار، نگهدارنده و دادههای برش بستگی دارد.
| ویژگی | مته کاربیدی یکپارچه | مته HSS |
|---|---|---|
| سختی | حدود 89-93 HRA | حدود 62-67 HRC |
| مقاومت حرارتی | تا حدود 1200 درجه سانتیگراد | تا حدود 600 درجه سانتیگراد |
| سرعت برش در فولاد | معمولاً 80-200 متر در دقیقه | معمولاً 25-40 متر در دقیقه |
| چقرمگی | پایین؛ حساس به ضربه و ناهماهنگی | بالا؛ در شرایط ناپایدار قابل تحمل |
| عمر ابزار در فولاد | گزارش شده حدود 10-20 برابر HSS | خط پایه |
| هزینه نسبی ابزار | حدود 3-5 برابر بیشتر | کمترین |
| کاربرد معمول | تولید CNC، تلرانس فشرده، مواد سخت یا ساینده | سوراخکاری دستی، تعمیرات، حجم کم، صلبیت پایین |
در عمل، کاربید زمانی برنده است که ماشین صلب باشد، تلرانس اهمیت داشته باشد، ماده سخت یا ساینده باشد و تعویض ابزار بیش از تفاوت قیمت هزینه داشته باشد. HSS یا HSS کبالتدار هنوز برای کارهای یکباره، سوراخکاری دستی، کارهای تعمیراتی و ماشینهای قدیمی با لقی که باعث پریدگی لبه کاربید میشود منطقی است.
چگونه یک مته برای فولاد انتخاب کنیم
فولاد یک ماده نیست. فولاد نرم، فولاد آلیاژی، فولاد ضدزنگ و فولاد سختشده رفتار متفاوتی دارند، بنابراین انتخاب باید از ترتیبی ثابت پیروی کند نه از مته مورد علاقه.
- گروه مواد را شناسایی کنید. منابع ابزار از گروههای ISO استفاده میکنند - P برای فولادها، M برای فولاد ضدزنگ، K برای چدن، N برای فلزات غیرآهنی، S برای سوپرآلیاژها و H برای مواد سختشده. این گروه آمادهسازی لبه، پوشش و دادههای برش را تعیین میکند.
- ساختار مته را انتخاب کنید. کاربید یکپارچه برای سرعت، دقت و عمر در شرایط پایدار؛ کاربید با خنککاری از داخل برای عمق و تخلیه تراشه؛ HSS کبالتدار در جایی که صلبیت محدود است یا حجم کم است.
- هندسه نوک را مطابقت دهید. نوک split با زاویه 135 درجه خودمرکز میشود، نیروی محوری را کاهش میدهد و از حرکت مته روی فولاد آلیاژی و ضدزنگ جلوگیری میکند. نوک 118 درجه چندمنظورهتر است اما اغلب در فلزات سخت به سوراخ راهنما نیاز دارد.
- طول شیار را با عمق سوراخ بررسی کنید. شیارها باید بلندتر از سوراخ به اضافه ضخامت ماده باشند تا تراشهها بتوانند خارج شوند؛ مته با شیار کوتاه در سوراخ عمیق debris جمع میکند و بیش از حد گرم میشود.
- در مورد خنککاری تصمیم بگیرید. خنککاری داخلی تقریباً فراتر از حدود 5 برابر قطر الزامی است و در عمق 8 برابر قطر و بیشتر غیرقابل مذاکره میشود.
- پوشش را برای ماده انتخاب کنید نه برای رنگ روی جعبه.
- صلبیت و لقی را تأیید کنید - نگهدارنده، فیکسچر و وضعیت اسپیندل تعیین میکنند که آیا کاربید اصولاً قابل استفاده است یا خیر.
- از دادههای برش سازنده شروع کنید و بر اساس تراشه و بار تنظیم کنید نه حدس.
فراتر از حدود 12-13 میلیمتر قطر در فولاد سخت، مته مارپیچی شروع به مشکل کردن میکند؛ متههای حلقهای یا متههای اینسرتدار معمولاً پاسخ بهتری هستند، و همین منطق زمانی اعمال میشود که سوراخ نسبت به ماشین بزرگ باشد.
پوشش مته: TiAlN در مقابل TiN
پوششها مدیریت حرارت هستند. آنها برش نمیدهند، اما میزان حرارتی که به زیرلایه کاربید میرسد و میزان سایشی که در سطح کناری ایجاد میشود را محدود میکنند. در جدولهای مقایسه منتشر شده معمولاً مقادیر زیر ذکر میشود.
| پوشش | سختی | دمای کار | کاربرد معمول | مراقب باشید |
|---|---|---|---|---|
| TiN | حدود 2200-2500 HV | حدود 600 درجه سانتیگراد | فولاد کربنی، چدن، کارهای عمومی | در سرعت و دمای بالا به سرعت اکسید میشود |
| TiAlN | حدود 2800-3200 HV | حدود 900-1000 درجه سانتیگراد | فولاد ضدزنگ، فولاد آلیاژی، تیتانیوم، برش خشک و پرسرعت | خطر لبه ساخته شده در آلومینیوم |
| AlTiN | حدود 3000-3500 HV | حدود 1000-1100 درجه سانتیگراد | فولاد سختشده، سوپرآلیاژها | شکنندهتر؛ مناسب برشهای قطعشده نیست |
| DLC | حدود 5000-8000 HV | حدود 400-500 درجه سانتیگراد | آلومینیوم، آلیاژهای مس، کامپوزیتها | اگر ناحیه برش بسیار گرم شود، از بین میرود |
اشتباه معمول این است که TiAlN را به عنوان ارتقای همه موارد در نظر بگیریم. در کارهای فلزی آهنی اینطور است، زیرا آلومینیوم موجود در پوشش لایهای اکسید نازک تشکیل میدهد که در برابر حرارت مقاومت میکند. در آلومینیوم و سایر آلیاژهای نرم غیرآهنی ممکن است بر ضد شما عمل کند: پوشش باعث جوش خوردن تراشه و لبه ساخته شده میشود، بنابراین شیارهای صیقلی، روکشهای از نوع ZrN یا DLC انتخاب بهتری هستند. TiN هنوز یک گزینه منطقی و کمهزینه برای فولاد کربنی و چدن است که دمای برش در حد متوسط باقی میماند.
متههای با خنککاری از داخل برای سوراخهای عمیق
تخلیه تراشه محدودیت واقعی عمق سوراخ است. هنگامی که تراشهها در شیارها جمع میشوند، گشتاور افزایش مییابد، حرارت متمرکز میشود و مته یا میشکند یا سوراخی پارهپاره باقی میگذارد. متههای با خنککاری از داخل با رساندن مایع خنککننده از طریق کانالهای داخلی مستقیماً به لبه برش این مشکل را حل میکنند، بنابراین تراشهها به جای برش مجدد از سوراخ خارج میشوند.
در راهنمای ابزار منتشر شده، خانوادههای کاربید سوراخ عمیق در نسبتهای طول به قطر 8 برابر، 12 برابر و حتی 20 برابر ارائه میشوند. این متهها با متههای با طول معمولی قابل تعویض نیستند: آنها به فشار و جریان کافی خنککننده، انتخاب صحیح نسبت عمق و شرایط صلب نیاز دارند. جایی که فشار خنککننده کافی نیست، سوراخکاری پلهای با مته استاندارد اغلب قابل اعتمادتر از مته با خنککاری از داخل با فلاشینگ ناکافی است.
سوراخکاری فولاد ضدزنگ با متههای کاربیدی
فولاد ضدزنگ مته اشتباه را بیشتر از فولاد نرم جریمه میکند. گریدهای آستنیتی به سرعت کار سختی میشوند، و متهای که به جای برش مالش میدهد سطحی را که میخواهد وارد آن شود سخت میکند. سپس تراشههای بلند و رشتهای ابزار را میپیچند، حرارت را به دام میاندازند و لبهها را میشکنند.
متههای کاربیدی برای فولاد ضدزنگ معمولاً با طراحیهای خنککاری از داخل و آمادهسازی لبه تیزتر و مثبتتر نسبت به متههای عمومی همراه هستند. اولویتها پیشروی مداوم به جای توقف، خنککننده کافی برای پاک کردن تراشهها و خنک کردن لبه، و دادههای برشی است که ابزار را در زیر لایه سختشده کار میکند. HSS کبالتدار هنوز یک جایگزین منطقی برای کارهای کم حجم یا دستی در فولاد ضدزنگ است، جایی که چقرمگی آن بیشتر از سرعت اهمیت دارد.
زاویه نوک و هندسه مته
زاویه نوک و طراحی شیار تعیین میکنند که مته چگونه وارد میشود و تراشه چگونه خارج میشود.
- 118 درجه نوک عمومی سنتی است. این نوک چندمنظوره و قابل بخشش است، اما در فلزات سخت اغلب برای شروع دقیق به سوراخ راهنما یا مرکز مته نیاز دارد.
- نوک split با زاویه 135 درجه خودمرکز میشود، نیروی محوری را کاهش میدهد و حرکت را کم میکند. این انتخاب معمول برای فولاد آلیاژی، ضدزنگ و کارهای CNC است که دقت موقعیت مهم است.
- نوکهای 140 درجه و صافتر روی برخی متههای با کارایی بالا و مواد سختشده دیده میشوند، که سهولت ورود را با استحکام لبه مبادله میکنند.
- ضخامت هسته و زاویه مارپیچ فضای تراشه و صلبیت را کنترل میکنند. مواد سخت به هستههای قویتر تمایل دارند؛ گریدهای با تراشه بلند به هندسه شیاری نیاز دارند که تراشهها را سریع دور کند.
هندسه همچنین جایی است که سنگزنی مجدد اهمیت دارد: متهای که با زاویه نوک متفاوتی تیز میشود دیگر با دادههای برشی که برای آن خریداری شده مطابقت ندارد، و عملکرد قبل از اینکه چیزی به وضوح بشکند کاهش مییابد.
مشکلات رایج سوراخکاری و راهحلها
| علامت | علت احتمالی | اقدام اول |
|---|---|---|
| تراشهها شیارها را مسدود میکنند | جریان یا فشار خنککننده ناکافی، شیار برای عمق کوتاه است، پیشروی برای شکل تراشه بیش از حد است | جریان و فشار خنککننده را افزایش دهید، پیشروی را کمی کاهش دهید، از سوراخکاری پلهای یا مته با خنککاری از داخل استفاده کنید |
| پریدگی یا شکست لبه | لقی، گیره ناپایدار، پیشروی تهاجمی در ورود، مته بلند برای قطر | نگهدارنده و همترازی را بررسی کنید، اورهنگ را کوتاه کنید، پیشروی را در ورود کاهش دهید، دادههای برش را تأیید کنید |
| سوراخهای بزرگتر از حد یا خارج از دایره | نوک فرسوده یا اشتباه سنگزنی شده، لرزش، مرکزگذاری ضعیف | هندسه نوک را بررسی کنید، صلبیت را بهبود دهید، از مته نوک split یا سوراخ راهنما استفاده کنید |
| دیواره سوراخ زبر یا خروجی پارهپاره | لبه ساخته شده، خنککننده ناکافی، پیشروی بیش از حد پایین که باعث مالش میشود | پوشش را با ماده مطابقت دهید، خنککننده را افزایش دهید، پیشروی را در برش بالا ببرید |
| تغییر رنگ روی لبه مته | دمای برش بیش از حد بالا؛ پوشش به صورت محلی از بین رفته است | سرعت را کاهش دهید، خنککاری را بهبود دهید، قبل از اینکه زیرلایه تحت تأثیر قرار گیرد مته را تعویض کنید |
هزینه هر سوراخ این علائم را در دیدگاه قرار میدهد. متهای که بیشتر دوام میآورد اما به طور غیرقابل پیشبینی میشکند معمولاً گرانتر از مته ارزانتری است که طبق برنامه از کار افتاده است، زیرا ضایعات، بازسازی و زمان توقف غیربرنامهریزی شده بیشتر از ابزار هزینه دارد. ردیابی عمر ابزار، سنگزنی مجدد و توقف در هر قطعه تنها راه مطمئن برای مقایسه دو مته در همان کار است.
سوالات متداول
آیا متههای کاربیدی برای یک کارگاه کوچک ارزش دارند؟
این موضوع به ماشین بستگی دارد نه اندازه کارگاه. اگر اسپیندل صلب باشد، نگهدارنده در شرایط خوبی است و سوراخها در تولید یا در ماده سخت سوراخکاری میشوند، مته کاربید معمولاً هزینه هر سوراخ را کاهش میدهد. برای سوراخکاری دستی گاه به گاه یا شرایط ناپایدار، خطر پریدگی بیشتر از مزیت سرعت است.
آیا متههای کاربید را میتوان بدون خنککننده استفاده کرد؟
برخی گریدهای پوششدار برای برش خشک یا روانکاری با حداقل مقدار در مواد خاص طراحی شدهاند، اما اکثر سوراخکاری کاربید برای کنترل حرارت و تخلیه تراشه به خنککننده متکی هستند. برش خشک با مته کاربید عمومی در فولاد معمولاً عمر ابزار را به شدت کاهش میدهد.
کدام پوشش باید برای آلومینیوم استفاده شود؟
شیارهای صیقلی، روکشهای از نوع ZrN یا DLC انتخابهای معمول هستند. TiAlN به طور کلی اجتناب میشود زیرا باعث لبه ساخته شده روی آلومینیوم میشود، که منجر به تکمیل ضعیف سوراخ و ابعاد ناپایدار میشود.
این موضوع برای خریداران به چه معناست
انتخاب به چهار سوال خلاصه میشود: چه مادهای، چقدر عمیق، چقدر دقیق، و ماشین چقدر صلب است. به این سوالات پاسخ دهید و خانواده مته، پوشش و طراحی خنککاری به دنبال آن میآیند. متههایی که فقط بر اساس قیمت خریداری میشوند تمایل به خرید مجدد مکرر دارند؛ متههایی که با فرایند مطابقت داده میشوند تمایل به خرید یکباره و سنگزنی مجدد دارند.


