ابزار فرز CNC دقیق: راهنمای کاربردی انواع، انتخاب و دقت ماشینکاری
News Details
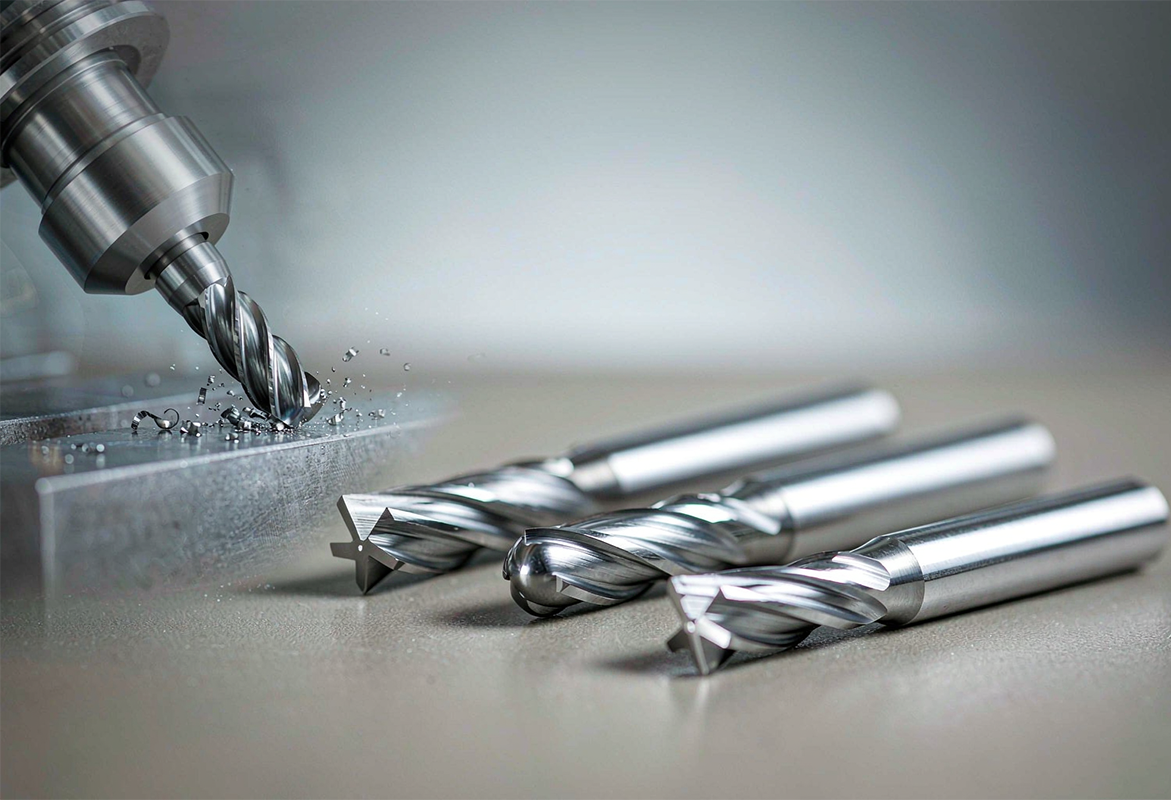
ابزارهای فرز CNC دقیق چیست؟
ابزارهای فرز CNC دقیق، ابزارهای برشی چرخشی هستند که بر روی ماشینهای فرز کنترلشده با کامپیوتر برای حذف مواد از قطعه کار با دقت کنترلشده و تکرارپذیر استفاده میشوند. این ابزارها شامل فرزهای انتها کاربید جامد، برشهای نوک کروی، برشهای شعاع گوشه، فرزهای انتها کار برای روتراشی و پرداخت، و برشهای فرز صورت تراشی هستند که هر کدام برای یک کار برشی متفاوت طراحی شدهاند. آنچه که یک ابزار دقیق را از یک ابزار عمومی متمایز میکند، یک ویژگی واحد نیست، بلکه ترکیبی از کیفیت زیرلایه، هندسه، پوشش و پارامترهای برش مورد استفاده است.
برای خریداران بینالمللی، سوالات عملی یکسان است: کدام نوع برش با هندسه قطعه مطابقت دارد، کدام زیرلایه و پوشش با ماده قطعه کار سازگار است، چه تلرانس و پرداخت سطحی واقعبینانه قابل دستیابی است، و چگونه تعداد پرهها و دسترسی ابزار بر پایداری تأثیر میگذارند؟ این مقاله به طور یک به یک به این سوالات پاسخ میدهد و از روشهای ماشینکاری پذیرفته شده به جای ادعاهای بازاریابی استفاده میکند.
انواع برشهای فرز CNC و کاربردها
هر خانواده برش یک مشکل ماشینکاری متفاوت را حل میکند، و تطبیق خانواده با عملیات، اولین تصمیم در انتخاب است.
- فرزهای انتها مربعی دارای انتهای برش تخت با گوشههای تیز 90 درجه هستند. آنها پرکاربردترین خانواده هستند و برای شکاف تراشی، فرز کناری، ماشینکاری پاکت و فرز عمومی که گوشههای تمیز لازم است، استفاده میشوند.
- فرزهای انتها نوک کروی دارای نوک برش گرد هستند. آنها انتخاب استاندارد برای کانتورینگ سه بعدی، کار قالب و ماتریس، شعاعها و سطوح منحنی پیچیده هستند، جایی که تماس نقطهای باعث انتقالهای نرمتر میشود.
- فرزهای انتها شعاع گوشه انتهای تخت را با شعاع کوچکی در گوشهها ترکیب میکنند. شعاع باعث توزیع نیروهای برش در سطح بزرگتری میشود، بنابراین این برشها در برابر شکستگی مقاوم هستند و در برشهای سنگین و تولید طولانی مدت، عمر بیشتری نسبت به فرزهای انتها مربعی دارند.
- فرزهای انتها روتراشی از لبههای برش دندانه دار برای شکستن تراشهها به قطعات کوچک استفاده میکنند. آنها حجم زیادی از مواد را به سرعت و با نیروهای برش کاهش یافته حذف میکنند و قطعه کار را برای پرداخت آماده میکنند.
- فرزهای انتها پرداخت کیفیت سطحی و دقت ابعادی را در اولویت قرار میدهند، معمولاً با لبههای نرمتر و تعداد پرههای بیشتر، و در مرحله نهایی استفاده میشوند.
- برشهای فرز صورت تراشی قطر گستردهای را با چندین لبه پوشش میدهند و سطوح صاف بزرگ را به طور کارآمد ماشینکاری میکنند، مانند تراشیدن یک صفحه یا سطح مبنا یک محفظه قبل از ماشینکاری بیشتر.
یک اشتباه رایج در انتخاب، انتخاب بر اساس قطر به تنهایی است. قطر مهم است، اما تعداد پرهها، طول پره، هندسه گوشه و پوشش تعیین میکنند که آیا ابزار واقعاً در عملیات مورد نظر عملکرد خوبی خواهد داشت یا خیر.
فرزهای انتها کاربید برای فرز CNC: کاربید در مقابل HSS
تصمیم در مورد زیرلایه عمدتاً به کاربید جامد در مقابل فولاد پرسرعت (HSS) خلاصه میشود. کاربید جامد، که از دانههای کاربید تنگستن با چسب کبالت ساخته شده است، به طور قابل توجهی سختتر و سفتتر از HSS است. سفتی بالاتر آن باعث کاهش انحراف ابزار میشود که مستقیماً از دقت ابعادی دقیقتر و دیوارهای صافتر پشتیبانی میکند. کاربید همچنین میتواند سرعتهای برش بسیار بالاتری را تحمل کند که زمان چرخه در ماشینکاری تولیدی را کوتاهتر میکند.
| ویژگی | فولاد پرسرعت (HSS) | کاربید جامد |
|---|---|---|
| سختی | کمتر؛ در دمای بالای برش نرم میشود | بسیار بالاتر؛ لبه را در سرعت بالا حفظ میکند |
| سفتی | کمتر؛ انحراف و احتمال لرزش بیشتر | تقریباً سه برابر سفتتر؛ انحراف کمتر |
| چقرمگی | بالاتر؛ لرزش و برشهای قطع شده را تحمل میکند | کمتر؛ شکنندهتر است، به نصب پایدار نیاز دارد |
| بهترین کاربرد | مواد نرم، نمونههای اولیه، تولیدات کوتاه مدت، ماشینهای کمتر سفت | مواد سخت، ماشینکاری با سرعت بالا، تولید دقیق |
| تیزکاری مجدد | آسان و کم هزینه | امکانپذیر است؛ هزینه تیزکاری و پوشش مجدد بیشتر است |
کاربید به ازای هر ابزار گرانتر از HSS است، اما در ماشینکاری حجم بالا یا مواد سخت، عمر بیشتر ابزار و سرعتهای برش بالاتر معمولاً منجر به هزینه کمتر در هر قطعه میشود. HSS همچنان انتخاب منطقی برای مواد نرم، تولیدات کوتاه مدت و ماشینهای کمتر سفت است.
انتخاب پوشش فرز انتها: TiAlN, AlTiN, DLC و موارد دیگر
پوششها لایههای سخت نازکی هستند که با فرآیندهای PVD یا CVD اعمال میشوند. آنها سختی سطح را افزایش میدهند، اصطکاک را کاهش میدهند و زیرلایه را از گرمای برش محافظت میکنند، که عمر ابزار را افزایش داده و عملکرد را در سرعتهای بالاتر پایدار میکند.
- TiN (نیترید تیتانیوم) یک پوشش عمومی برای مواد آهنی با مقاومت گرمایی متوسط است.
- TiAlN و AlTiN در دمای بالا لایه محافظ اکسید آلومینیوم تشکیل میدهند که آنها را به انتخاب رایج برای فولاد کربنی، فولاد آلیاژی، فولاد ضد زنگ و فولاد سخت شده در سرعتهای متوسط و بالا تبدیل میکند.
- AlCrN و TiSiN برای فولادهای ضد زنگ و آلیاژهای دمای بالا مانند اینکونل و تیتانیوم مناسب هستند، جایی که گرما و سایش شدید است.
- پوششهای ZrN و DLC، و ابزارهای بدون پوشش با پرههای آینهای صیقلی، انتخاب صحیح برای آلومینیوم و سایر آلیاژهای غیرآهنی هستند، زیرا اصطکاک کم آنها از تشکیل لبه انباشته شده جلوگیری میکند.
دو نکته احتیاطی در عمل اهمیت دارد. اول، پوششهای حاوی آلومینیوم مانند TiAlN و AlTiN از نظر شیمیایی با قطعات کار آلومینیومی واکنش نشان میدهند و باعث جوش خوردن تراشهها به لبه میشوند، بنابراین نباید در آلیاژهای غیرآهنی استفاده شوند. دوم، یک پوشش نمیتواند یک زیرلایه ضعیف، سفتی ناکافی یا پارامترهای برش اشتباه را جبران کند؛ فقط زمانی عملکرد را بهبود میدهد که شرایط پایه مناسب باشد.
تلرانس و پرداخت سطحی فرز CNC
فرز CNC استاندارد در تجهیزات به خوبی نگهداری شده، معمولاً تلرانسهای ابعادی را در محدوده تقریبی ±0.05 میلیمتر تا ±0.13 میلیمتر حفظ میکند. تلرانسهای دقیقتر، معمولاً حدود ±0.01 میلیمتر، با تجهیزات فرز دقیق استاندارد قابل دستیابی هستند زمانی که کنترل فرآیند دقیق باشد: نگهدارنده قطعه پایدار، دسترسی ابزار حداقل، پارامترهای برش کنترل شده و مدیریت مداوم سایش ابزار. نتایج فوق دقیق در زیر آن محدوده به تجهیزات و شرایط خاص نیاز دارند.
پرداخت سطحی از همان منطق پیروی میکند. تحت پارامترهای بهینه، سطوح فرز دقیق میتوانند مستقیماً از فرآیند برش به Ra 0.8 میکرومتر یا بهتر برسند و پرداخت ثانویه را کاهش یا حذف کنند. عوامل کلیدی شامل پیشروی در هر دندانه، گام جانبی، هندسه ابزار، اصطکاک پوشش و استراتژی خنککننده است. سرعت برش بیش از حد یا دسترسی ابزار بیش از حد باعث افزایش لرزش و گرما میشود و هر دو دقت و پرداخت را کاهش میدهند.
خریداران همچنین باید از تعیین بیش از حد خودداری کنند. اعمال تلرانسهای دقیق کلی بر روی ویژگیهای غیر عملکردی، زمان چرخه را بدون بهبود عملکرد مونتاژ افزایش میدهد؛ تماسهای دقیق بهتر است برای سوراخهای عملکردی، سطوح آببندی و ویژگیهای مونتاژ اختصاص داده شوند.
راهنمای تعداد پرههای فرز انتها
تعداد پرهها تعادل بین فضای تراشه و چگالی لبه را کنترل میکند.
- برشهای دو پره فضای بزرگتری برای عبور تراشه دارند. آنها برای آلومینیوم و سایر مواد نرم و چسبناک که تخلیه تراشه غالب است، مناسب هستند.
- برشهای سه پره حذف سریعتر مواد را با پرداخت بهتر متعادل میکنند و یک گزینه میانی انعطافپذیر برای کار با آلومینیوم هستند.
- برشهای چهار پره و بیشتر لبههای برش بیشتر و سفتی هسته بیشتری فراهم میکنند. آنها برای فولاد و آلیاژهای سختتر مناسب هستند و تعداد پرههای بیشتر در مرحله پرداخت که بار تراشه سبک است و کیفیت سطحی مهمترین است، ترجیح داده میشوند.
زاویه مارپیچ در کنار تعداد پره کار میکند: زاویههای مارپیچ بالاتر حدود 35 تا 45 درجه، تخلیه تراشه را در مواد نرمتر بهبود میدهد، در حالی که زاویههای پایینتر حدود 10 تا 30 درجه، لرزش را در مواد سختتر کاهش میدهد.
فرزهای انتها روتراشی در مقابل پرداخت
روتراشی و پرداخت کارهای متفاوتی هستند، و استفاده از یک برش برای هر دو معمولاً هر دو نتیجه را تحت تأثیر قرار میدهد. فرزهای انتها روتراشی با لبههای دندانه دار و نیروهای برش کاهش یافته، بیشتر مواد را به سرعت حذف میکنند و یک余量 یکنواخت کوچک برای مرحله بعد باقی میگذارند. خروجی آنها سرعت است، نه کیفیت سطح. فرزهای انتها پرداخت سپس برشهای سبک را انجام میدهند تا به ابعاد نهایی و پرداخت سطحی مورد نیاز برسند، با استفاده از تعداد پرههای بیشتر و هندسه نرمتر.
جدا نگه داشتن دو مرحله نیز از دقت محافظت میکند. یک ابزار پرداخت که در مواد سنگین شروع به کار میکند، به طور نابرابر ساییده میشود، و سایش ابزار هندسه برش واقعی را تغییر میدهد، که به صورت انحراف ابعادی در طول یک دسته ظاهر میشود. برنامهریزی روتراشی و پرداخت به عنوان عملیات جداگانه با ابزارهای اختصاصی، مرحله نهایی را قابل پیشبینی نگه میدارد.
انتخاب برش فرز بر اساس ماده قطعه کار
ماده قطعه کار، هندسه، زیرلایه و پوشش را به طور همزمان تعیین میکند.
- آلومینیوم و آلیاژهای غیرآهنی: لبههای برش تیز، سطوح صیقلی یا غیر واکنشگرا، و هندسههای دو یا سه پره برای تخلیه تراشه. از پوششهای TiAlN و AlTiN خودداری کنید.
- فولادهای کربنی و آلیاژی: کاربید جامد پوشش داده شده، معمولاً TiAlN یا AlTiN، با چهار یا چند پره و هندسه لبه قوی.
- فولاد ضد زنگ: هندسههای کاربید چقرمگی با پوششهای مقاوم در برابر حرارت مانند AlCrN یا AlTiN، سرعتهای متوسط و کنترل مطمئن گرما برای مقاومت در برابر سخت شدن کاری و لبه انباشته شده.
- تیتانیوم و آلیاژهای دمای بالا: نصبهای سفت، پوششهای مقاوم در برابر حرارت مانند AlCrN یا TiSiN، سرعتهای برش پایین و کنترل دقیق بار تراشه.
- فولادهای سخت شده: زیرلایههای کاربید با سختی بالا با پوششهای کلاس TiAlN یا TiSiN و گیرههای پایدار و با لرزش کم.
یک تأیید عملی قبل از خرید، تأیید چهار مورد است: ماده، عملیات، هندسه مورد نیاز و الزامات پرداخت، سپس تطبیق تعداد پره، پوشش، زیرلایه و دسترسی با آنها. هنگامی که دیوارهای نازک یا تلرانسهای دقیق درگیر هستند، سفتی را به جای حداکثر سرعت برش اولویت دهید.
نکات کلیدی برای خریداران ابزارهای فرز CNC دقیق
دقت در فرز CNC از تصمیمات تطبیقی به دست میآید، نه از یک مشخصات واحد: خانواده برش مناسب برای عملیات، زیرلایه و پوشش مناسب برای ماده، تعداد پرهای که با بار تراشه سازگار است، و پارامترهای برش و نگهدارنده قطعه که انحراف و گرما را تحت کنترل نگه میدارد. خریدارانی که ابتدا الزامات ماده، عملیات، هندسه و پرداخت را تعریف میکنند، میتوانند تامینکنندگان را بر اساس میزان تطابق هر ابزار با این الزامات مقایسه کنند، نه فقط بر اساس قیمت.
برای خریدارانی که درخواست توصیه از تامینکننده ابزار میکنند، مفیدترین درخواست شامل ماده قطعه کار، عملیات ماشینکاری و تلرانس یا پرداخت هدف، همراه با اطلاعات سفتی ماشین است. با این ورودیها، یک تامینکننده میتواند زیرلایه، پوشش، تعداد پره و دسترسی ابزار را با کاربرد واقعی تطبیق دهد، نه اینکه فقط بر اساس اندازه قیمت ارائه دهد.


